锂电池激光焊接工艺
锂电池激光焊接工艺难点:
1. 铝合金材料的电池外壳占据了90%的功率,它的难点是由于铝合金具有很高的反射率和气孔的敏感性,以及在焊接过程中不可
避免的问题,主要是气孔、热裂纹和爆裂。
2. 铝合金激光焊接时容易产生气孔,主要有两种:氢气孔洞和气孔破裂产生的气孔。激光焊接过程中,因为冷却的时间过快,导
致产生氢气问题尤为突出,同时也导致了因小孔坍塌而产生的孔隙。
3. 热裂纹:因为铝合金是一种典型的共晶型合金,在焊接过程中,容易产生热裂纹,如焊接结晶开裂、HAZ液化开裂等,因焊缝
区的成分解析,导致晶界熔化,在应力作用下,会在晶界产生液化裂缝,从而导致焊接头的性能下降。
4. 爆火(亦称飞溅),爆炸的原因有很多,比如材料的洁净度、材料的纯度、材料本身的性质等等,而稳定性才是决定爆炸的关键.
外壳表面凸起,气孔,气泡,造成这种现象的主要原因是由于光纤的直径太小,或是由于激光器的功率设定太高,有些厂商所宣称
的光束质量和焊接性能,并不是说,光束质量好,就能适应大熔融深度的堆焊。
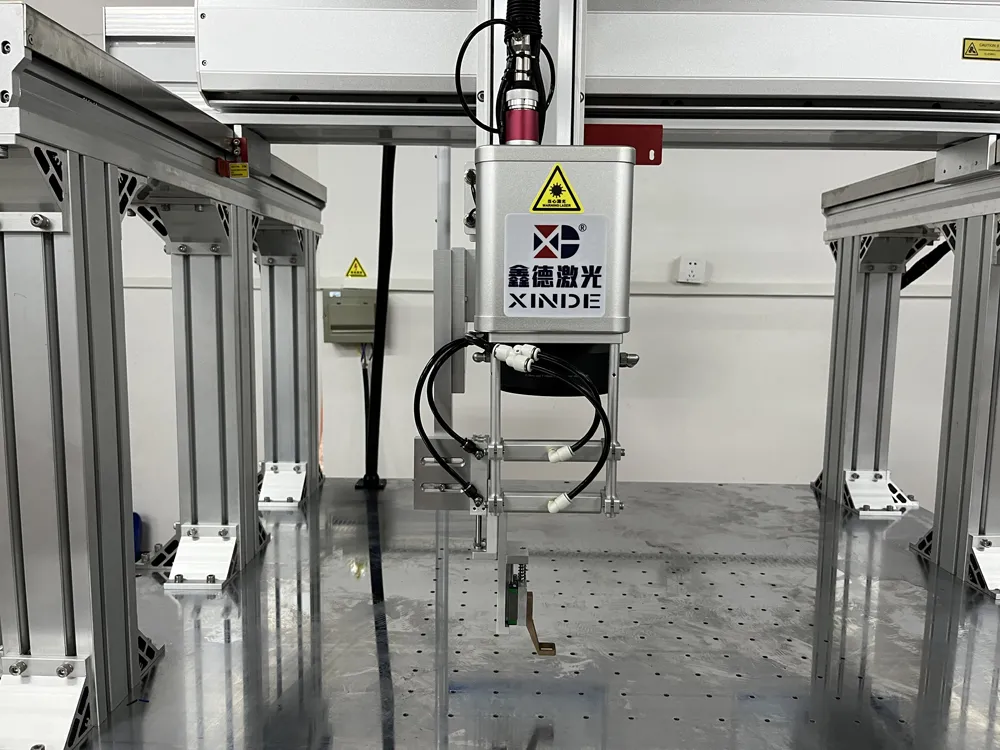
鑫德激光焊接设备,主要应用于新能源锂电池组的焊接:锂电池转镍,防爆阀焊接,电池极耳焊接,电池极带点焊,电池极柱焊接,
动力电池壳体与盖板封口焊接,大单体方壳锂电池及大聚合物动力电池模组及pack焊接等,能为广大新能源锂电池焊接需求的企业,
提供更好的自动化焊接全套完整的解决方案。